
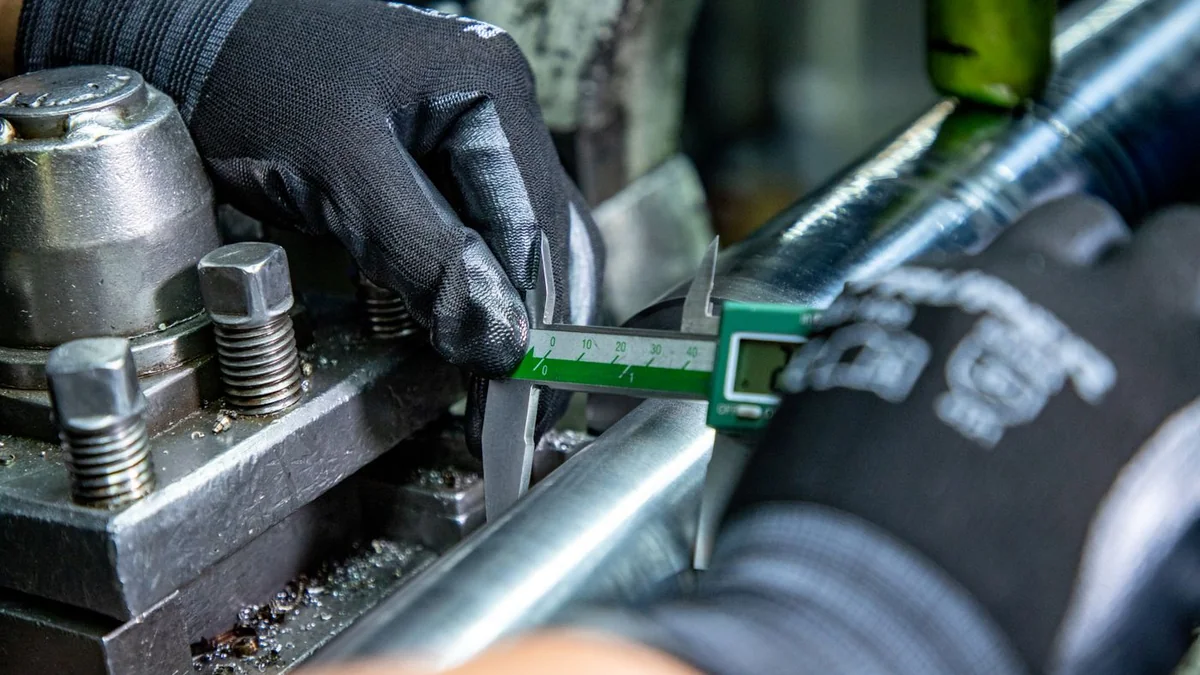
Mengukur seal hidrolik berarti mencatat diameter rod, diameter bore, lebar groove, dan kedalaman groove. Untuk O-ring, cukup diameter dalam dan ketebalan cross-section. Alatnya jangka sorong, bukan penggaris. Selisih satu milimeter bisa membuat seal tidak menahan tekanan atau tidak bisa masuk ke dudukannya.
Banyak seal yang dikirim balik karena ukuran tidak sesuai. Penyebabnya hampir selalu sama: pengukuran dilakukan pada bagian yang salah, atau seal lama sudah berubah bentuk sehingga tidak lagi mewakili ukuran aslinya.
Alat yang perlu disiapkan
Pengukuran yang rapi dimulai dari alat yang tepat. Tidak perlu peralatan mahal, tetapi ketelitiannya harus cukup:
- Jangka sorong (caliper) dengan ketelitian 0,02 mm atau 0,05 mm.
- Micrometer untuk diameter rod yang butuh akurasi lebih tinggi.
- Lampu senter untuk melihat kondisi groove.
- Kertas dan pena untuk mencatat angka.
- Kain bersih untuk menghilangkan oli dan kotoran.
Jangan memakai penggaris untuk mengukur seal. Selisih 0,5 mm sudah cukup membuat seal bocor atau sulit dipasang.
Mengukur rod seal dan wiper
Rod seal dan wiper duduk di gland, mengelilingi rod. Ada tiga angka yang perlu dicatat:
- Diameter rod. Ukur di beberapa titik sepanjang langkah rod, bukan hanya di satu posisi.
- Diameter luar seal. Ukur seal lama di bagian terluar, atau ukur diameter dalam gland.
- Lebar seal. Ukur tinggi seal dari sisi ke sisi, atau kedalaman groove.
Jika seal lama sudah mengeras atau gepeng, ukurannya bisa berubah. Sebaiknya cocokkan dengan diameter gland dan rod, bukan hanya mengandalkan seal lama.
Mengukur piston seal
Piston seal berada di dalam barrel. Untuk mengukurnya, silinder harus dibongkar. Angka yang dibutuhkan:
- Diameter bore. Ukur diameter dalam barrel di beberapa titik; barrel aus bisa tidak bulat sempurna.
- Diameter piston. Ukur bagian piston tempat seal duduk.
- Lebar groove. Ukur jarak antara dua dinding groove.
- Kedalaman groove. Ukur dari dasar groove ke permukaan piston.
Perhatikan juga bentuk groove. Groove dengan sudut bulat atau rusak bisa membuat seal baru tidak duduk rata.
Mengukur O-ring
O-ring hanya butuh dua angka: diameter dalam (ID) dan ketebalan cross-section (CS). Letakkan O-ring di permukaan datar, lalu ukur bagian dalamnya tanpa menekan karet.
| Bagian | Cara mengukur | Catatan |
|---|---|---|
| Diameter dalam | Ukur dari sisi dalam ke sisi dalam | Jangan mengukur diameter luar |
| Cross-section | Ukur ketebalan karet | Gunakan caliper, jangan ditekan |
| Groove | Ukur lebar dan kedalaman | Pastikan tidak ada sisa seal lama |
O-ring yang sudah dipakai bisa mengeras dan menyusut. Jika memungkinkan, ukur groove dan sesuaikan dengan standar O-ring, bukan hanya mengukur O-ring lama.
Kesalahan umum saat mengukur
Beberapa kesalahan kecil bisa membuat seal yang dipesan tidak cocok:
- Mengukur diameter luar padahal yang dibutuhkan diameter dalam.
- Mengukur seal yang sudah gepeng sebagai patokan tunggal.
- Miringkan jangka sorong sehingga hasilnya lebih besar.
- Mengukur groove yang masih kotor atau berkarat.
- Hanya mengukur di satu titik pada komponen yang sudah aus.
Untuk rod dan bore, lakukan pengukuran di tiga titik yang berbeda. Jika hasilnya berbeda jauh, permukaan komponen mungkin sudah tidak bulat dan perlu diperbaiki lebih dulu.
Kalau tidak ada sample atau drawing
Tanpa sample, pengukuran langsung dari silinder tetap bisa dilakukan. Catat diameter rod, bore, lebar groove, dan tipe silinder. Foto nameplate dan bentuk groove sangat membantu.
Jika seal lama hilang seluruhnya, cari kode silinder di body atau nameplate. Kode ini sering bisa dipakai untuk menelusuri ukuran asli sebelum silinder dimodifikasi.
Jika ragu, kirim beberapa foto dengan jangka sorong yang terpasang pada komponen. Cara ini lebih aman daripada menebak ukuran. PT Tiga Perkasa bisa membantu mencocokkan ukuran dengan seal standar atau membuat komponen custom.
Untuk memahami jenis seal yang diukur, baca panduan seal, wiper, dan O-ring serta panduan ukuran O-ring.
Cara mencatat hasil pengukuran
Catat hasil pengukuran dalam satu lembar kertas, bukan di ponsel yang nanti tercampur dengan foto lain. Tulis komponen yang diukur, posisi pengukuran, dan angka terkecil serta terbesar.
Contoh catatan yang rapi: rod 40,00 mm; bore 63,02 mm; lebar groove 6,30 mm; kedalaman groove 4,10 mm. Jika ada beberapa angka, tulis satuan milimeter secara konsisten. Jangan mencampur sentimeter dan milimeter dalam satu catatan.
Sertakan juga tipe silinder dan merek mesin. Informasi ini membantu saat mencocokkan dengan katalog seal standar atau saat memesan komponen custom.
Mengukur kedalaman groove
Kedalaman groove menentukan seberapa besar seal tertekan. Jika terlalu dangkal, seal tidak punya ruang dan bisa terpotong. Jika terlalu dalam, tekanan awal seal kurang dan kebocoran mudah terjadi.
Ukur kedalaman dari dasar groove ke permukaan piston atau gland. Bandingkan dengan ketebalan seal. Selisih antara keduanya adalah squeeze, dan angka ini yang menentukan apakah seal bisa bekerja.
Untuk groove yang sudah aus, hasil pengukuran bisa lebih dalam dari ukuran aslinya. Jika memungkinkan, cocokkan dengan drawing silinder atau ukuran seal standar yang dipakai produsen.
Kapan pengukuran sebaiknya dilakukan di workshop?
Jika komponen sudah sangat aus, permukaannya tidak bulat, atau seal lama hilang, pengukuran di lapangan bisa menyesatkan. Workshop punya micrometer, bore gauge, dan pengalaman mencocokkan seal dengan dudukan yang sudah diperbaiki.
PT Tiga Perkasa bisa memeriksa silinder yang dibawa ke Sedati, Sidoarjo. Untuk kasus ringan, foto ukuran dengan jangka sorong biasanya sudah cukup untuk pengecekan awal.
Tidak Yakin dengan Ukuran Seal?
Kirim foto seal lama bersama jangka sorong via WhatsApp. Kami bantu verifikasi ukuran sebelum pesanan dibuat.
Chat WhatsApp SekarangPertanyaan yang sering muncul
Pertanyaan berikut sering muncul saat pelanggan mengukur seal sendiri.
Apakah cukup mengukur seal lama?
Bisa menjadi patokan awal, tetapi seal lama sudah aus atau mengeras. Sebaiknya cocokkan dengan ukuran rod, bore, dan groove.
Bagaimana mengukur seal tanpa membongkar silinder?
Untuk rod seal dan wiper, ukur diameter rod dan diameter luar seal dari gland. Untuk piston seal, silinder harus dibongkar.
Apakah ukuran seal bisa dibulatkan?
Jangan membulatkan sendiri. Seal tersedia dalam ukuran presisi; selisih kecil bisa membuat seal bocor atau tidak masuk.
Mengapa hasil pengukuran berbeda di beberapa titik?
Komponen bisa aus tidak merata atau tidak bulat lagi. Jika selisihnya besar, permukaan perlu diperiksa sebelum seal diganti.
Bagaimana mengukur seal jika seal lama sudah hilang?
Ukur langsung rod, bore, dan groove. Untuk rod seal, diameter rod dan diameter gland adalah patokan utama. Untuk piston seal, ukur bore dan lebar groove. Cocokkan hasilnya dengan ukuran standar seal yang tersedia.